

よくある質問
よくある質問
三相非同期モータの故障は、一般的に電気的故障と機械的故障の2つに分けられます。
機械的な故障には、ベアリング、ベアリングスリーブ、オイルキャップ、エンドキャップ、ファン、シートなどの部品のサイズ不良や損傷、およびシャフト部品の摩耗などが含まれます。電気的な故障には、主にステータおよびロータ巻線の断線、巻線間(相間)の断線、接地断線などが含まれます。
固定子と回転子は、互いに絶縁されたケイ素鋼板でできており、モータの磁気回路の一部を構成しています。固定子と回転子のコアの損傷や変形は、主に以下の要因によって引き起こされます。
(1)ベアリングの過度の摩耗や組み立て不良により、ステータとローターが擦れ合い、コア表面が損傷し、その結果、シリコン鋼片間の短絡が発生し、モーターの鉄損が増加し、モーターの温度が過度に上昇します。細かいヤスリなどの工具を使用してバリを除去し、シリコン鋼片の短絡接続を解消し、洗浄してから絶縁塗料を塗布し、加熱乾燥させます。
(2)鉄心表面が湿気などの理由で錆びている場合は、サンドペーパーで研磨し、洗浄し、絶縁塗料を塗布する必要があります。
(3)巻線を接地することによって発生する高温により、コアまたは歯が焼ける。ノミやスクレーパーなどの工具を使用して溶融物を取り除き、絶縁塗料で乾燥させる。
(4)コアと機械ベースの結合が緩んでいる場合は、元の位置決めネジを締めてください。位置決めネジが破損した場合は、位置決め穴を再度ドリルで開け、機械ベースにタップを切って、位置決めネジを締めてください。
転がり軸受のオイルが不足すると、骨のような音が聞こえます。断続的なストーキング音が聞こえる場合は、軸受の鋼リングが破裂している可能性があります。軸受に砂やその他の異物が混入している場合、または軸受部品に軽度の摩耗がある場合は、わずかな音が発生します。分解後のチェック: まず、軸受の転動体、鋼リングの内側と外側に損傷、錆、傷などがないか確認します。次に、軸受の内輪を手でつまんで軸受を水平にし、もう一方の手で外輪を押します。軸受が良好な場合は、外輪はスムーズに回転し、回転中に振動や明らかな詰まりがなく、停止後に外輪が後退しないはずです。そうでない場合は、軸受は使用できなくなります。左手を外輪に挟み、右手を内輪をつまんで、あらゆる方向に力を入れて押します。押したときに非常に緩い場合は、深刻な摩耗です。
ベアリング表面の錆びた箇所は、00番のサンドペーパーで拭き取り、その後ガソリンで洗浄します。ベアリングに亀裂、リングの内外の破損、またはベアリングの過度の摩耗がある場合は、新しいベアリングに交換する必要があります。新しいベアリングに交換する際は、元のベアリングと同じタイプのベアリングを使用してください。ベアリングの洗浄と給油を行います。
ベアリングの洗浄手順:まず、鋼球の表面から廃油をこそぎ落とします。次に、綿布で残った廃油を拭き取ります。その後、ベアリングをガソリンに浸し、ブラシで鋼球をこすります。最後に、ベアリングをきれいなガソリンですすぎます。最後に、ベアリングを紙の上に置いてガソリンを蒸発させて乾燥させます。
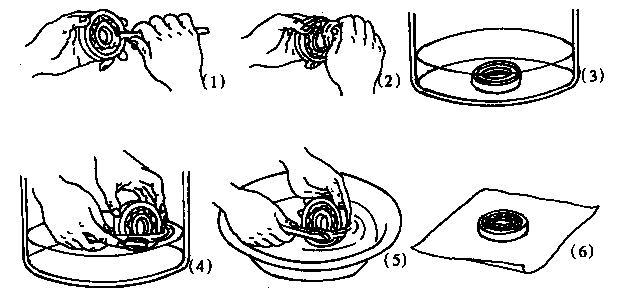
ベアリングのグリース塗布工程:転がり軸受グリースを選定する際の主な考慮事項は、使用環境(湿潤または乾燥)、動作温度、モータ回転速度など、ベアリングの動作条件です。グリースの量は、ベアリング室の容積の2/3を超えてはなりません。
ベアリングに潤滑油を注入する際は、ベアリングの片側からオイルを注入し、余分なオイルを指で軽く掻き取ってください。鋼球が平らに密閉されるまでオイルを注入すれば十分です。ベアリングカバーに潤滑油を注入する際は、入れすぎないように注意してください。60~70%程度で十分です。
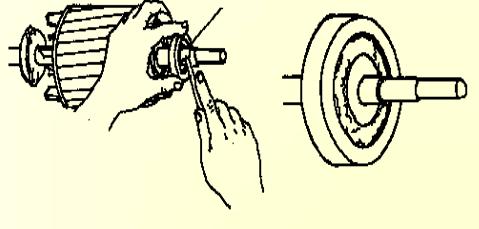
(1)シャフトの曲がりが小さい場合は、シャフト径を研削してスリップリング方式で修理できます。曲がりが0.2mmを超える場合は、シャフトをプレス機にかけ、曲げ圧力で修正し、修正したシャフト表面を旋盤切削研削します。曲がりが大きすぎる場合は、新しいシャフトに交換する必要があります。
(2)シャフトネックの摩耗 シャフトネックの摩耗が少ない場合は、ネックにクロムメッキを施し、その後必要なサイズに研削します。摩耗が多い場合は、ネックにオーバーレイ溶接を施し、その後旋盤で切削および研削します。ジャーナルの摩耗が大きすぎる場合は、ジャーナルに2〜3mmの摩耗があり、ジャーナルに熱間セットされたスリーブを旋削し、その後必要なサイズに旋削します。
シャフトの亀裂または破断において、横方向の亀裂の深さがシャフト直径の10~15%を超えず、縦方向の亀裂がシャフト長さの10%を超えない場合は、肉盛溶接法で補修し、その後、必要な寸法に精密旋削加工することができます。シャフトの亀裂がより深刻な場合は、新しいシャフトが必要です。
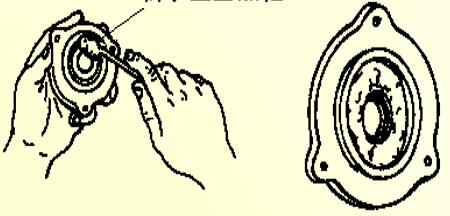
ハウジングやエンドカバーに亀裂がある場合は、オーバーレイ溶接で補修する必要があります。ベアリング穴のクリアランスが大きすぎてベアリングエンドカバーが緩すぎる場合は、ポンチを使用してベアリング穴の壁を均一にバリ取りしてからベアリングをエンドカバーに取り付けることができます。また、高出力モーターの場合は、必要なサイズのベアリングをインレイまたはメッキ加工で製作することもできます。
モーターの設置台が水平になっていません。基礎を水平にした後、モーターの設置台を水平にしてしっかりと固定してください。
装置がモーター接続部と同心円状になっていません。同心円状になっているか確認してください。
モーターのローターのバランスが取れていません。ローターの静的バランス調整または動的バランス調整が必要です。
ベルトプーリーまたはカップリングのバランスが崩れています。プーリーまたはカップリングのキャリブレーションとバランス調整を行ってください。
ローターシャフトのヘッドが曲がっているか、プーリーが偏心しています。ローターシャフトをまっすぐにし、プーリーをまっすぐにしてから、再回転のためのセットを調整してください。
ステータ巻線の接続不良、局所的な短絡、または接地不良により、三相電流の不平衡が発生し、ノイズが発生する。
ベアリング内部に異物が混入しているか、潤滑油が不足している可能性があります。ベアリングを清掃し、ベアリング室の1/2~1/3に新しい潤滑油を充填してください。
ステータとハウジング間、またはローターコアとローターシャフト間の緩み。嵌合部の摩耗状態を確認し、再溶接、加工を行ってください。
ステータとロータの摩擦不良。鉄心の最高点を見つけ、研削加工を行う。
モーター運転中に発生する電磁ノイズ。修理による除去は困難。
| 断熱等級 | 温度(℃) |
| 断熱等級 | 温度(℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
①低粘度、高固形分含有量、浸漬の容易さ。
② 速硬化性、強力な接着力、および弾力性。
③高い電気特性、耐熱性、耐湿性、および化学的安定性。
a) シャフトとタイルの隙間が小さすぎる。
b) オイルブラダーの開口部が小さく、オイル供給が不十分。
c) 潤滑油の高温。
d) シャフトタイルの研究による損傷。
e) 油の回収率が低く、油の供給量が不足している。